 وبلاگ قطعات انتقال قدرت صنعت مدنی
» چرا تجهیزات صنعتی میلرزند؟ ریشهیابی و حل اساسی لنگیهای مکانیکی در سیستمهای انتقال قدرت
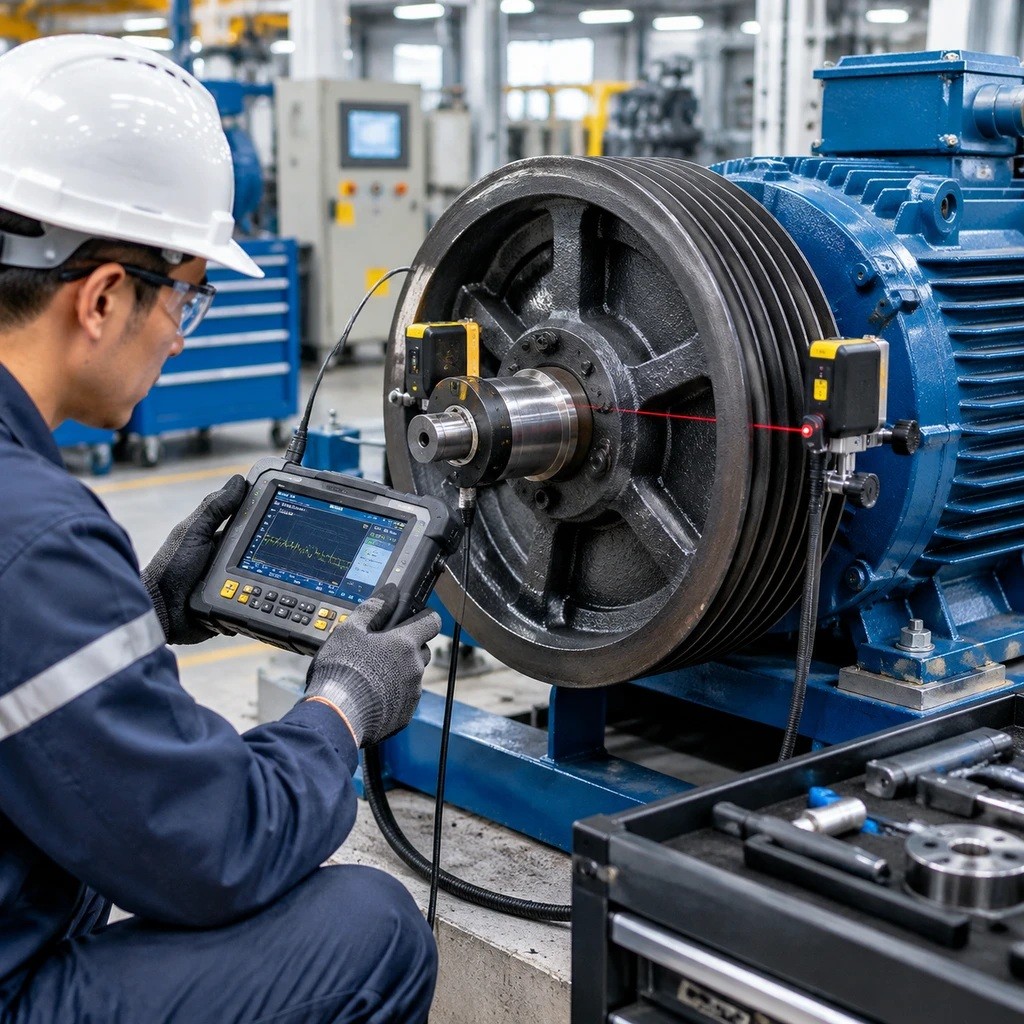
در محیطهای صنعتی، کارخانجات فرآوری و خطوط پیوسته تولید، آرامش کارکرد تجهیزات دوار نشانه سلامت خط است. هنگامی که دستگاهها با صدایی یکنواخت و روان کار میکنند، بهرهوری در اوج قرار دارد؛ اما کافی است لرزش و ارتعاشی نامتعارف آغاز شود تا کل مجموعه در معرض تهدید جدی توقف ناخواسته قرار گیرد. لرزش در ماشینآلات صنعتی، تنها یک عارضه صوتی یا تکان ساده شاسی نیست؛ بلکه زبان هشدار دستگاه است که از تخریب تدریجی قطعات داخلی خبر میدهد.
بسیاری از تکنسینها در مواجهه با ارتعاش شدید، ابتدا به سراغ تعویض بلبرینگها یا تقویت پایههای نگهدارنده میروند. اما در بیشتر موارد، تعویض مکرر قطعات مصرفی تنها پاک کردن صورتمسئله است و علت ریشهای همچنان پابرجا باقی میماند. بخش عمدهای از ارتعاشات مخرب مکانیکی از قلب سیستمهای انتقال قدرت، بهویژه محل اتصال شفت و فولیها سرچشمه میگیرد. در این مقاله قصد داریم به بررسی علل ریشهای لنگیهای مکانیکی و تکنیکهای پایدار رفع ارتعاش در ادوات دوار صنعتی بپردازیم.
پیامدهای پنهان و ویرانگر لرزش در خطوط صنعتی
وقتی یک شفت یا فولی با لنگی و ناترازی به دوران درمیآید، نیروهای دینامیکی گریز از مرکز بهصورت تناوبی به کل ساختار مکانیکی ضربه وارد میکنند. این ضربات شاید در دقایق اول نامحسوس باشند، اما با افزایش ساعت کاری دستگاه، صدمات زنجیرهای سنگینی بر جای میگذارند:
❌فرسودگی زودهنگام و خرد شدن بلبرینگها: بارهای شعاعی و محوری نامتعادل باعث خوردگی ساچمهها و کاسهنمدها شده و عمر مفید بیرینگ را تا بیش از هفتاد درصد کاهش میدهد.
❌تاب برداشتن یا شکست خستگی شفت: تکرار دورهای تنشهای خمشی ناشی از لنگی، موجب ایجاد ترکهای میکروسکوپی در محل خار یا پلههای شفت شده و در نهایت به شکست ناگهانی محور میانجامد.
❌کاهش راندمان انتقال گشتاور و پارگی تسمهها: ارتعاش مداوم سبب لغزش تسمه درون شیارهای فولی، گرم شدن موضعی، ساییدگی نامتقارن لبهها و در نتیجه افت شدید توان انتقالی میشود.
❌شل شدن اتصالات سازهای و ایجاد سروصدای محیطی: لرزش از طریق پوسته به فونداسیون منتقل شده و پیچهای اتصال را شل میکند که این موضوع علاوه بر خطرات ایمنی، محیط کارگاهی پر سر و صدایی ایجاد مینماید.
ریشهیابی لنگی مکانیکی؛ مشکل از کجاست؟
برای ریشهکن کردن لرزش، پیش از هر اقدامی باید منشأ فیزیکی آن را شناخت. ارتعاشات ناشی از فولی و شفت عموماً از چهار خطای مکانیکی عمده ناشی میشوند:
۱. خطای عدم همراستایی فولیها
اگر دو فولی محرک و متحرک در یک صفحه مشترک دوران نکنند، خطای عدم همراستایی موازی یا زاویهای رخ میدهد. در این وضعیت، تسمه با زاویه وارد شیار فولی شده و با خروج ضربهای خود، تکانهای جانبی شدیدی به شفت دینام و شفت متحرک القا میکند.
۲. لنگی شعاعی و محوری شفت
گاهی خود محور دستگاه در اثر ضربات گذشته یا تلورانس غیراستاندارد در زمان تراشکاری، دارای تابیدگی است. حتی اگر فولی نصبشده کاملاً سالم باشد، چرخش روی یک شفت تابدار باعث لنگی نهایی قطعه دوار و تولید ارتعاش فرکانس بالا میشود.
۳. عدم تطابق تلورانس سوراخ فولی با قطر شفت
اگر سوراخ شفت در فولی حتی چند صدم میلیمتر گشادتر از قطر محور باشد، با سفت کردن پیچ خار، فولی به یک سمت متمایل میشود و خارجازمرکز دوران میکند. این خارجازمرکزی بزرگترین عامل ایجاد لنگی شعاعی در دورهای کاری متوسط و بالاست.
۴. نابالانسی جرمی فولی
حتی اگر تمام تلورانسها رعایت شوند، در صورتی که جرم قطعه در پیرامون محور دوران به شکل یکنواخت توزیع نشده باشد، نیروی گریز از مرکز نامتعادل پدید میآید که در سرعتهای بالا لرزشهای فاجعهباری به بار میآورد.
از عارضهیابی تا بالانس؛ چگونه لرزش را مهار کنیم؟
اگر تجهیزات کارگاه یا خط تولید شما در حال حاضر از لرزش رنج میبرند و میخواهید یک راهنمای تخصصی و گامبهگام را برای برطرف کردن این چالش در دست داشته باشید، حتماً مقاله جامع [ وقتی فولی از روی شفت میلرزد؛ علت و روش صحیح تنظیم بالانس دینامیکی] را مطالعه نمایید. در این مطلب به تفصیل بررسی شده است که چگونه میتوانید لنگیهای زاویهای و ناترازیهای وزنی را شناسایی و به شیوه اصولی بالانس کنید.
در روند بالانس و خنثیسازی ارتعاشات، سه استراتژی کارگاهی نقش تعیینکنندهای دارند:
????اندازهگیری لنگی با ساعت اندیکاتور: پیش از هر اقدامی، با استقرار پایه ساعت اندیکاتور روی لبه خارجی و پیشانی فولی، باید میزان لنگی شعاعی و محوری بررسی شود تا مشخص گردد ریشه ایراد از ناف فولی است یا کجی شفت.
????تنظیم تراز با ابزارهای لیزری: دوران موازی پولیها با خطکشهای کارگاهی بهسختی قابل تنظیم دقیق است؛ اما استفاده از فرستندههای لیزری دوقلو این امکان را میدهد که لبههای هر دو فولی در یک خط سیر مستقیم میزان شوند.
????بهکارگیری بالانسرهای دینامیکی دورانی: قطعاتی که قطر بزرگ یا سرعت خطی بالایی دارند، باید روی دستگاههای تست بالانس قرار گرفته و با اضافه کردن یا برداشتن دقیق وزنه در زوایای محاسبهشده، به سطح تعادل استاندارد برسند.
ارتقای مکانیزم اتصال؛ خداحافظی با فولیهای سنتی نافدار
در گذشته بسیاری از مجموعههای صنعتی فولیهای چدنی خام را خریداری کرده و با تراشکاری سنتی و اعمال ضربه چکش روی خار، آنها را بر روی شفت سوار میکردند. این روش قدیمی همیشه ریسک عدم همپوشانی کامل، لقی محور و لنگی شعاعی را به همراه داشت.
رویکرد مدرن صنعت برای پایان دادن به این مشکلات، حرکت به سمت فولیهای مجهز به بوشهای مخروطی است. این بوشها به دلیل هندسه گوهای و قفلشونده خود، هنگام سفت شدن پیچها، فشاری یکنواخت و ۳۶۰ درجه در گرداگرد شفت اعمال میکنند. این مکانیزم موجب میشود که هرگونه لقی محوری کاملاً از بین رفته و اتصال بدون کوچکترین ارتعاش یا انحرافی شکل گیرد. همچنین در زمان باز کردن و تعمیرات، بدون نیاز به اعمال نیروی فولیکش و آسیب به قطعات، بوش بهسادگی آزاد میشود.
جمعبندی؛ قطعه دقیق، کلید پایداری خط تولید
لرزش مداوم تجهیزات صنعتی هرگز یک پدیده طبیعی نیست، بلکه هشداری آشکار از اصطکاک بیهوده، استهلاک مکانیکی و تلفات سنگین الکتریکی است. با پایش مستمر لنگیها، انجام بالانس اصولی و توجه به خطکشی و همراستایی پولیها، میتوان بخش عمدهای از هزینههای تعمیراتی را مهار نمود.
با این وجود، مهمترین پیشنیاز در داشتن یک خط انتقال توان بیصدا، استفاده از قطعاتی است که از مراحل ریختهگری تا ماشینکاری نهایی، آزمونهای کنترل کیفی و بالانس را با موفقیت پشت سر گذاشته باشند. جهت تجهیز استاندارد خطوط تولید و بهرهمندی از محصولات مهندسیشده با بالاترین دقت تراشکاری، امکان خرید انواع فولی از گروه صنعتی مدنی به عنوان مجموعهای تخصصی در حوزه ادوات انتقال توان فراهم است تا خیال مدیران فنی از بابت کیفیت، دوام طولانی و عدم ارتعاش تجهیزات برای همیشه آسوده باشد.